


ماشینکاری CNC پزشکی: راهنمای مهندس فرآیند برای مواد، تحملها و DFM برای اجزای دستگاه
منطق H1:مهندسان طراحی که این عبارت را جستجو می کنند به دنبال یک نمای کلی صنعت نیستند - آنها قبل از انتشار یک نقشه به پاسخ های سطح فرآیند- نیاز دارند. این عنوان دقیقاً همین را نشان می دهد.
شما به تازگی بازخورد DFM را در قفس نخاعی Ti{4}}6Al-4V دریافت کردهاید: شبکه داخلی 0.6 میلیمتری برای دسترسی به ابزار علامتگذاری میشود، و فراخوانی Ra 0.4 میکرومتری روی سطح بلبرینگ به معنای عبور پایانی است که زمان چرخه شما را دو برابر میکند. مدیر پروژه شما می خواهد بداند که آیا پشته تحمل حتی بدون سنگ زنی قابل نگهداری است یا خیر. آشنا به نظر می رسد؟

این واقعیت روزانه ماشینکاری CNC پزشکی است. قطعات کوچک هستند، مواد به مقابله می پردازند، و دنباله کاغذ نظارتی باید از حسابرس FDA که اعداد زیادی را برای ورزش می خواند جان سالم به در ببرد. این راهنما تصمیمات فرآیندی را که قبل از اینکه فایل STEP شما به انتخاب مواد - دستگاه، استراتژی تحمل، تلههای DFM مخصوص اجزای دستگاه، و آنچه در بخش انطباق در سال 2026 تغییر کرده است، برسد، بررسی میکند.
چرا ماشینکاری CNC پزشکی به یک کتاب بازی متفاوت نیاز دارد؟
ماشینکاری دقیق استاندارد 0.01 ± میلیمتر آلومینیوم را به شما میدهد و آن را در روز مینامد. کار دستگاه پزشکی محدودیتهای اضافی را در کنار دقت ابعادی به همراه دارد: سازگاری زیستی بر اساس ISO 10993، قابلیت ردیابی کامل، فرآیندهای تمیز کردن معتبر، و - از فوریه 2026 - مطابقت با مقررات جدید سیستم مدیریت کیفیت FDA (QMSR)، که به طور رسمی ISO 1316R را در ISO 1316R: قسمت 28:20:20 گنجانده است. FDA.gov، لازم الاجرا در 2 فوریه 2026). اگر شریک ماشینکاری شما سیستم کیفیت خود را بهروزرسانی نکرده است تا QMSR را منعکس کند، گزارشهای بازرسی او در ارسال بعدی شما جمعآوری نمیشود.
بازار جهانی تجهیزات پزشکی در سال 2025 تقریباً به 679 میلیارد دلار رسید، و پروژههای Precedence Research به حدود 720 میلیارد دلار در سال 2026 خواهد رسید که با CAGR 5.94٪ تا سال 2035 گسترش مییابد. کوچکسازی، پلتفرمهای جراحی رباتیک، و{6}}ایمپلنتهای خاص بیمار منجر به رشد و رشد همه اجزای سختتر از دستگاهها میشوند. یک دهه پیش
برای مهندسان طراح، نکته کاربردی: تامین کننده ماشینکاری CNC شما برای قطعات پزشکی فقط یک فروشنده نیست. آنها توسعه زنجیره اعتبارسنجی طراحی شما هستند.
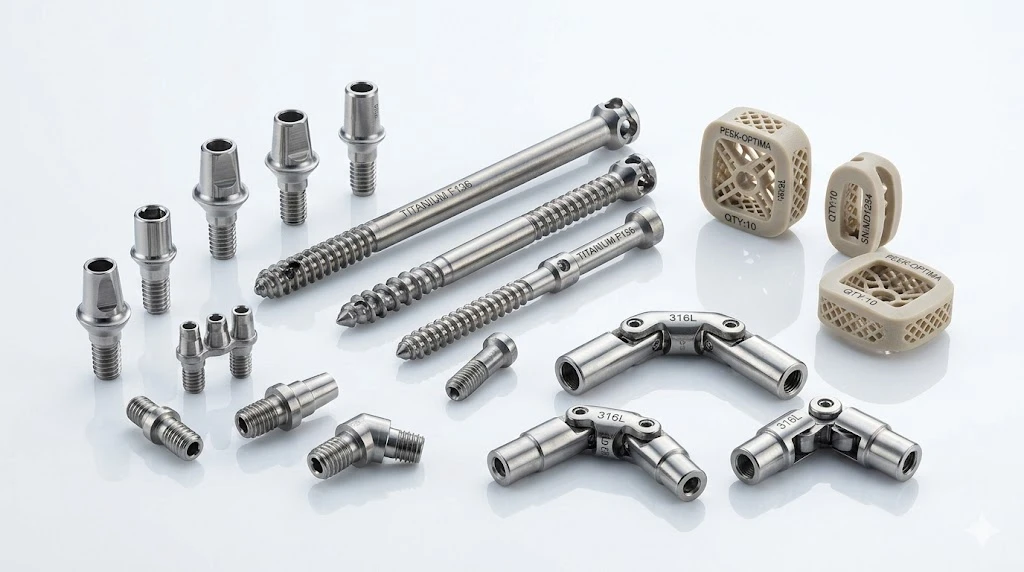
انتخاب مواد برای ماشینکاری CNC ایمپلنت های پزشکی
انتخاب مواد برای یک جزء دستگاه یک مذاکره سه طرفه- بین نیازهای عملکردی جراح، واقعیت فرآیند ماشینکار و فایل نظارتی است. در اینجا نحوه مقایسه رایجترین مواد{2}}درجه پزشکی در سطح مغازه آمده است.
| مواد | برنامه معمولی | رتبه ماشین کاری | چالش کلیدی CNC | پایان سطح قابل دستیابی |
|---|---|---|---|---|
| Ti-6Al-4V (درجه 5) | قفس های ستون فقرات، پیچ های استخوانی، ساقه های ران | سایش ابزار کم - بالا | تجمع گرما در لبه ورودی. نیاز به خنک کننده سیل + Vc کم | Ra 0.4-0.8 میکرومتر (ماشینکاری شده)؛ Ra 0.05 میکرومتر (صیقل داده شده) |
| 316L / 316LVM ضد زنگ | ابزار جراحی، راهنماهای برش، سینی | متوسط | کار سخت شدن اگر خانه; نرخ خوراک را ثابت نگه دارید | Ra 0.2-0.4 میکرومتر |
| CoCrMo (ASTM F75) | اجزای فمورال زانو، فریم های دندانی | ساینده کم - | سایش سریع پهلو؛ درج های سرامیکی یا CBN ترجیح داده می شود | Ra 0.2-0.6 میکرومتر |
| PEEK (Victrex 450G) | اسپاینرها، ایمپلنت های جمجمه، سرهای آزمایشی | بالا - اما دما-حساس است | Melting at >تماس برش 250 درجه؛ هیچ باقیمانده مایع خنک کننده روی قطعات درجه ایمپلنت- مجاز نیست | Ra 0.4-1.0 میکرومتر |
| 6061-T6 / 7075-T6 آلومینیوم | محفظههای ابزار، جیگها، محفظههای غیر ایمپلنت- | بالا | اعوجاج دیوار نازک-در اثر تنش پسماند. نیاز به کاهش استرس بین زبری و تکمیل دارد | Ra 0.2-0.4 میکرومتر |
| نیتینول (NiTi) | اجزای استنت، راهنمایی سیم | خیلی کم | باید ویژگیهای حافظه شکل-حفظ شود. حداقل ورودی گرما، بدون تغذیه تهاجمی | Ra 0.8-1.6 میکرومتر |
یک نکته در مورد PEEK: بسیاری از مهندسان طراح بدون اینکه متوجه باشند که PEEK{0}}درجه ایمپلنت (PEEK-OPTIMA یا معادل آن) به طور پیشفرض از آن برای رادیولوسنسی استفاده میکنند (PEEK-OPTIMA یا معادل آن) به یک زنجیره مستند و ناگسستنی از نگهداری از قطعه رزین تا قسمت نهایی نیاز دارد. اگر ماشینفروشی شما PEEK را روی همان فیکسچری که دیروز 303 ضد زنگ زد، قطع میکند، خطر آلودگی دارید که در طول آزمایش زیست سازگاری ظاهر میشود.
تحمل CNC دستگاه پزشکی: چه چیزی قابل نگهداری در مقابل چه چیزی گران است
سفت تر همیشه بهتر نیست. هر باند تلورانسی را که فراتر از آن چیزی که تابع میخواهد سفت کنید، - هزینه عبور بیشتر، تغذیه آهستهتر، در-سنجسنجی فرآیند، و گاهی اوقات یک عملیات سنگزنی ثانویه یا لپزنی دارد. جدول زیر محدوده های تحمل را با واقعیت فرآیند ترسیم می کند.
| گروه تحمل | فرآیند معمولی | تاثیر هزینه برآورد شده | چه زمانی مشخص شود |
|---|---|---|---|
| ± 0.1 میلی متر | فرز استاندارد 3 محوره، تک راه اندازی | خط مبنا | ویژگیهای مسکن غیر بحرانی، سوراخهای خالی |
| 0.025 ± میلی متر | 3 محور یا 5 محور با پروبینگ، فیکسچر کنترل شده | 1.2-1.5× خط پایه | رابط های جفت، ویژگی های تراز، -فشارهای مناسب |
| 0.01 ± میلی متر | 5-محور با اندازهگیری در{2}}در فرآیند، محیط کنترلشده با دما | 2-3× خط پایه | صندلی های بلبرینگ، قفل های مخروطی کاشت، سطوح آب بندی |
| 0.005 ± میلی متر | تراشکاری دقیق (-نوع سوئیسی) یا سنگ زنی، CMM-تأیید شده | 3-5× خط پایه | پروفیل های رزوه پیچ استخوانی، صندلی های شیر، شناسه های میکرو- |
| 0.002 ± میلی متر | زیر-تراش/سنگزنی میکرون، سلول کنترلشده آب و هوا-، 100% CMM | 5-10× خط پایه | سوراخ های اپتیکال، -برداشت های مخروطی فوق العاده دقیق، کالیبراسیون اصلی |
در MID، 0.002± میلیمتر را بهطور معمول روی دستگاههای تراش نوع سوئیسی خود برای پیچهای استخوانی بلند و باریک و اباتمنتهای دندانی نگه میداریم. اما ما نقشهای را که 0.005± میلیمتر را در کف جیبی 100 میلیمتری در 7075 - میخواند، به عقب برمیگردانیم، نه به این دلیل که نمیتوانیم عدد را در یک اجرای کنترلشده به دست آوریم، بلکه به این دلیل که ضریب انبساط حرارتی آلومینیوم (23.1 میکرومتر بر متر · درجه) به معنای جابجایی 2 درجهای تغییر بودجه محیطی در طول یک بستهای است. راه حل یا یک مشخصات محیطی فشرده تر است یا یک تحمل آرام با یک طرح مبنا عملکردی. ما ترجیح می دهیم آن مکالمه را در DFM انجام دهیم تا اینکه در بازرسی نهایی آن را کشف کنیم.
ماشینکاری CNC پزشکی تیتانیوم: جایی که نظم و انضباط فرآیند حفظ می شود
Ti-6Al-4V آلیاژ پیشفرض ایمپلنت است که دلیل خوبی دارد - زیست سازگاری عالی، استحکام به وزن بالا، و یکپارچگی استخوانی اثبات شده. همچنین یکی از نابخشودنی ترین مواد روی دوک های CNC است.
اگر با تیتانیوم مانند فولاد رفتار کنید این اتفاق میافتد: تراشه تمیز نمیشکند، گرما به جای تخلیه با تراشه در لبه برش متمرکز میشود و لایه سطحی{0}}سخت شده زیر آخرین پاس شما با لایه بعدی مبارزه میکند. فرسودگی دهانه تسریع میشود، و اگر درج شما در میانه{2}}روی یک تیتانیوم 400 دلاری برید، قطعه و ابزار را از بین میبرید.
رویکرد فرآیندی که - کار میکند و ماmماشینکاری CNC edicalسلول هایی که روزانه اجرا می شوند - بر روی سه ستون ساخته شده است:
پارامترهای برش برای مدیریت حرارت تنظیم شده اند، نه میزان حذف فلز.در Ti-6Al-4V، ما معمولاً سرعتهای سطحی 40-60 متر در دقیقه را با کاربید پوشش داده شده اجرا میکنیم که در گذرگاههای پایانی که یکپارچگی لبه درج بیش از توان عملیاتی است، به 25 تا 35 متر در دقیقه کاهش مییابد. بار تراشه بالای 0.08 میلی متر بر دندان باقی می ماند تا تراشه به اندازه کافی ضخیم بماند تا گرما را از ناحیه برش دور کند. نازک تر شوید و گرما در قطعه کار باقی می ماند.
فرز تروکوئیدی برای پاک کردن، نه شکاف.شکاف تمام{0}}عرض در تیتانیوم یک ابزار کشنده است. مسیرهای ابزار تروکوئیدی (یا "تطبیقی") درگیری شعاعی را پایین نگه می دارند - معمولاً 8 تا 12 درصد از قطر برش - در حالی که بار تراشه ثابت را از طریق قوس حفظ می کنند. نقطه تصمیم گیری حیاتی: اگر نسبت ابعاد جیب شما از عمق-به{10}}4:1 بیشتر شد، از استراتژی تروکوئیدی به یک استراتژی فرورفتگی-خشن (محور Z{12}}) بروید. در نسبت های بالا، نیروهای برش جانبی در مسیرهای تروکوئیدی باعث انحراف ابزار می شود که به صورت مخروطی دیواره نشان می دهد.
تحویل مایع خنک کننده که در واقع به برش می رسد.از طریق- خنک کننده اسپیندل با حداقل 70 بار، به سمت لبه برش هدایت می شود، نه مجاورت عمومی. در سلولهای تیتانیومی 5-محور، نازلهای خنککننده قابل برنامهریزی را اجرا میکنیم که زاویه ابزار را در زمان واقعی ردیابی میکنند. خنک کننده سیل از شیلنگ خارجی بهتر از هیچ است، اما در جیب های عمیق در Ti-6Al-4V، نفوذ نمی کند - جرم تراشه آن را مسدود می کند، و در نهایت با یک گرادیان حرارتی مواجه می شوید که قطعه را منحرف می کند.

تله های DFM که برای قطعات پزشکی وقت شما را صرف می کند
مهندسان طراحی نیازی به سخنرانی DFM ندارند. اما ویژگیهای خاصی که در نمونهسازی به خوبی کار میکنند، مشکلاتی را در مقیاس تولید در قطعات پزشکی ایجاد میکنند. اینها متخلفان تکراری هستند که ما در بررسیهای DFM پرچمگذاری میکنیم:
شعاع گوشه داخلی کوچکتر از ابزار شما.شعاع گوشه داخلی 0.2 میلی متری روی یک جیب تیتانیومی به معنای آسیاب انتهایی 0.4 میلی متری است که منحرف می شود، به هم می خورد و به سرعت می پوشد. اگر شعاع گوشه شما می تواند 0.5 میلی متر باشد، یک ابزار 1.0 میلی متری را با سفتی 6× باز می کنید. از خود بپرسید: آیا قسمت جفت گیری واقعاً به آن گوشه تیز نیاز دارد یا از ابزار CAD fillet به طور پیش فرض استفاده شده است؟
ضخامت دیوار زیر 0.5 میلی متر روی آلومینیوم.دیواره های آلومینیومی نازک تحت نیروهای برش منحرف شده و پس از ماشینکاری به عقب برمی گردند. نتیجه: در-تحمل در دستگاه، خارج از{2}}تحمل-در CMM 20 دقیقه بعد، پس از توزیع مجدد تنش پسماند. رویکرد ما در MID این است که هر دو طرف را خشن کنیم، استرس را کاهش دهیم (پیری طبیعی در دمای اتاق به مدت 24 تا 72 ساعت، یا چرخه حرارتی کنترل شده در 175-200 درجه برای مزاج T6)، سپس پایان دهیم. این باعث افزایش زمان چرخه می شود اما دیوار را صاف نگه می دارد.
فراخوانی نخ{0}}بدون مشخص کردن کلاس نخ روی پیچ های استخوانی خارج می شود.یک یادداشت "M2 × 0.4" بدون تعیین کلاس، تحمل رشته را برای تفسیر باز می گذارد. در پیچهای درجه{3} ایمپلنت، حداقل 6H/6g را مشخص کنید، و اگر پیچ با سر چند محوری جفت میشود، الزامات اندازهگیری عملکردی را به صراحت اعلام کنید. شماماشینکاری CNC دقیقتامینکننده باید رشتهها را با یک گیج رشته کالیبرهشده تأیید کند، نه فقط با چک رفتن/نه-برو.
سطوح بیش از-تحمل کننده که هرگز با چیزی تماس ندارند.ما به طور منظم نقشه هایی را می بینیم که در آن هر سطح ± 0.01 میلی متر است زیرا بلوک تحمل به طور جهانی اعمال می شود. سطوح غیر کاربردی را به اندازه ± 0.05 میلی متر یا بیشتر رها کنید، و هزینه شما - کاهش می یابد، نه به این دلیل که دستگاه نمی تواند به عدد محکم تر برخورد کند، بلکه به این دلیل که سطوح کمتری به کاوش فرآیند و تأیید 100٪ CMM نیاز دارند.
انطباق در سال 2026: معنای تغییر QMSR FDA برای زنجیره تامین شما چیست
بزرگترین تغییر نظارتی که بر ماشینکاری CNC پزشکی در سال جاری تأثیر می گذارد، در حال حاضر اعمال شده است. در 2 فوریه 2026، QMSR FDA جایگزین مقررات سیستم کیفیت قدیمی (QSR) تحت 21 CFR قسمت 820 شد، و به طور رسمی ISO 13485:2016 را با مرجع (منبع: FDA.gov) ترکیب کرد. چارچوب بازرسی قدیمی QSIT در همان تاریخ بازنشسته شد.
این در عمل برای زنجیره تامین ماشینکاری شما به چه معناست: هر سازنده قراردادی که اجزای دستگاه تمامشده را تولید میکند، اکنون به یک سیستم کیفیت نیاز دارد که صریحاً با ISO 13485:2016 تراز شده باشد، نه فقط «معادل» با QSR قدیمی. اگر بعد از فوریه 2026 یک PMA یا 510(k) ارسال میکنید، اسناد کیفی تامینکننده شما باید به چارچوب QMSR اشاره کند، نه زبان QSR بازنشسته.

در MID، سیستم کیفیت ما از قبل از انتقال QMSR - تحت انطباق با ISO 13485 کار میکرد، بنابراین برای مشتریان ما، همراستایی کاغذبازی ساده بود. اما اگر در حال ارزیابی جدید هستیدخدمات ماشینکاری CNCبرای یک برنامه پزشکی، به طور خاص بپرسید: "آیا QMS شما مطابق با ISO 13485:2016 مطابق با QMSR است؟" اگر پاسخ مبهم است، به جستجو ادامه دهید.
قرار دادن آن در کنار هم: چگونه MID به یک برنامه CNC پزشکی نزدیک می شود
یک درگیری پزشکی معمولی در MID دنباله ای است که برای تشخیص زودهنگام مشکلات طراحی شده است:
شما یک فایل STEP و یک طراحی دو بعدی را با GD&T ارسال می کنید. تیم مهندسی فرآیند ما یک بررسی DFM را ظرف 48 ساعت اجرا میکند - نه یک امتیاز تولید عمومی، بلکه تماسهای{4}} خاص: این شعاع باید باز شود، این تحمل به یک مرجع مبنا نیاز دارد، این ویژگی برای تراشکاری سوئیسی مناسبتر است تا فرزکاری 5 محوره. ما نقشه را علامت گذاری می کنیم و آن را برای بحث ارسال می کنیم.
هنگامی که طرح قفل شد، یک طرح فرآیندی ایجاد میکنیم که تثبیت، انتخاب ابزار، استراتژی برش (شامل تصمیمات تروکوئیدی در مقابل فرورفتگی که در بالا برای تیتانیوم مورد بحث قرار گرفت)، در{1}}نقاط بازرسی فرآیند، و تأیید نهایی CMM را مشخص میکند. برای قطعات درجه ایمپلنت، این طرح شامل تأیید گواهی مواد، تأیید اعتبار تمیز کردن، و بستهبندی است که الزامات استریلیزاسیون شما را برآورده میکند.
مغازه ما فعال استCNC 5 محورهو مراکز تراشکاری نوع سوئیسی{0}}با بیش از 30 سال دانش فرآیندی انباشته در تیم. ما روزانه Ti-6Al-4V، 316LVM، CoCr، PEEK و آلیاژهای آلومینیوم را برای مشتریان هوافضا، پزشکی، نیمه هادی ها و روباتیک ماشین می کنیم - به این معنی که کتابخانه تجهیزات و موجودی ابزار ما در حال حاضر اکثر هندسه های پزشکی را بدون هزینه نصب سفارشی پوشش می دهد.
سوالات متداول
چه شعاع گوشه داخلی را باید مشخص کنم تا از ابزارهای کوچک- گران قیمت جلوگیری کنم؟
برای اکثر فلزات درجه پزشکی{0}(تیتانیوم، ضد زنگ، CoCr)، حداقل شعاع گوشه داخلی 0.5 میلی متر را هرجا که طراحی اجازه می دهد، مشخص کنید. این به ماشینکار اجازه میدهد از آسیاب انتهایی با قطر 1.0 میلیمتر - به اندازه کافی سفت استفاده کند تا یک برش پایدار در آلیاژهای سخت بدون زنگ زدن نگه دارد. به شعاع 0.25 میلیمتری کاهش دهید و ابزار 0.5 میلیمتری را که در تغذیههای آهستهتر کار میکند، سریعتر سایش میکند و در جیبهای عمیقتر خطر شکستن را به همراه دارد، مجبور میکنید. اگر هندسه جفت گیری شما واقعاً به گوشه محکم تری نیاز دارد، به جای محدود کردن کل عملیات پاکت، یک عملیات EDM ثانویه را فقط روی آن ویژگی در نظر بگیرید.
آیا می توانید 0.005± میلی متر را روی یک قطعه آلومینیومی 100 میلی متری بدون آسیاب نگه دارید؟
بله، اما بستگی به ویژگی و محیط دارد. در یک سوراخ یا یک OD چرخانده شده، مراکز سوئیسی و تراشکاری ما 0.005± میلیمتر را روی آلومینیوم به طور معمول نگه میدارند - نکته کلیدی ثبات حرارتی و شرایط مواد ثابت است. در یک کف جیبی آسیاب شده با وسعت 100 میلی متر، چالش انبساط حرارتی آلومینیوم است. یک نوسان دمای 2 درجه در حین ماشینکاری، ابعاد 100 میلی متری را تقریباً 4.6 میکرومتر - تقریباً کل تحمل شما تغییر می دهد. ما قطعات پزشکی آلومینیومی را در یک سلول نظارت شده{11}}در دمایی ماشین میکنیم و با یک CMM در همان منطقه حرارتی تأیید میکنیم. اگر قطعه وارد مجموعه دمای اتاق میشود، میتوانیم شماره را بزنیم. اگر به محیط بدن 37 درجه می رود، تحمل شما باید به آن دمای عملکردی اشاره کند.
چگونه FDA QMSR بر انتخاب تامین کننده ماشینکاری CNC من تأثیر می گذارد؟
مستقیما از 2 فوریه 2026، FDA سازندگان دستگاه را در برابر QMSR، که دارای ISO 13485:2016 است، بازرسی می کند. شریک ماشینکاری قرارداد شما باید یک سیستم کیفیت همراستا با این استاندارد - که کنترلهای طراحی، اعتبارسنجی فرآیند، قابلیت ردیابی و اقدامات اصلاحی را پوشش میدهد، حفظ کند. دامنه ISO 13485 آنها را بخواهید و تأیید کنید که فرآیندهای مربوط به قطعات شما را پوشش می دهد. فروشگاهی که فقط برای صدور گواهینامه "کار می کند" خطری برای جدول زمانی نظارتی شما است.
حداقل مقدار سفارش برای نمونه های اولیه CNC پزشکی در مقابل تولید چقدر است؟
در MID، هیچ حداقلی وجود ندارد. ما نمونههای اولیه تک-تکهای را برای تأیید طراحی تا دستههای تولیدی کمتعداد-تولید کمتعداد- اجرا میکنیم.ساخت CNCسلول ها سازماندهی می شوند. برای برنامه های پزشکی، اولین سفارش معمولاً 5 تا 10 قطعه برای آزمایش عملکردی است، به دنبال آن یک اجرای اعتبارسنجی فرآیند (معمولاً 30 تا 50 قطعه برای یک مطالعه Ppk)، سپس تولید مداوم در هر حجمی که برنامه نیاز دارد.
آماده حرکت از طراحی به قطعات معتبر هستید؟ فایل STEP خود را برای بررسی DFM برای ما ارسال کنید - مهندسان فرآیند ما ظرف 48 ساعت آن را با بازخورد خاص و عملی علامتگذاری میکنند. یا اگر هنوز از طریق بودجه تحمل خود کار می کنید، قبل از انجام طراحی با تیم ما در مورد آنچه در هندسه و مواد شما قابل نگهداری است صحبت کنید.


